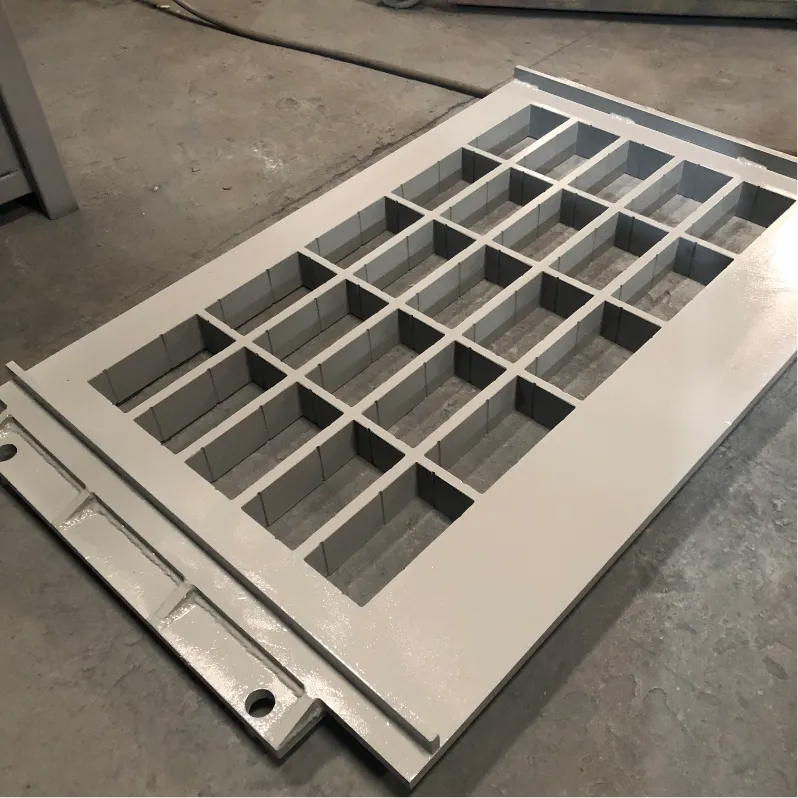
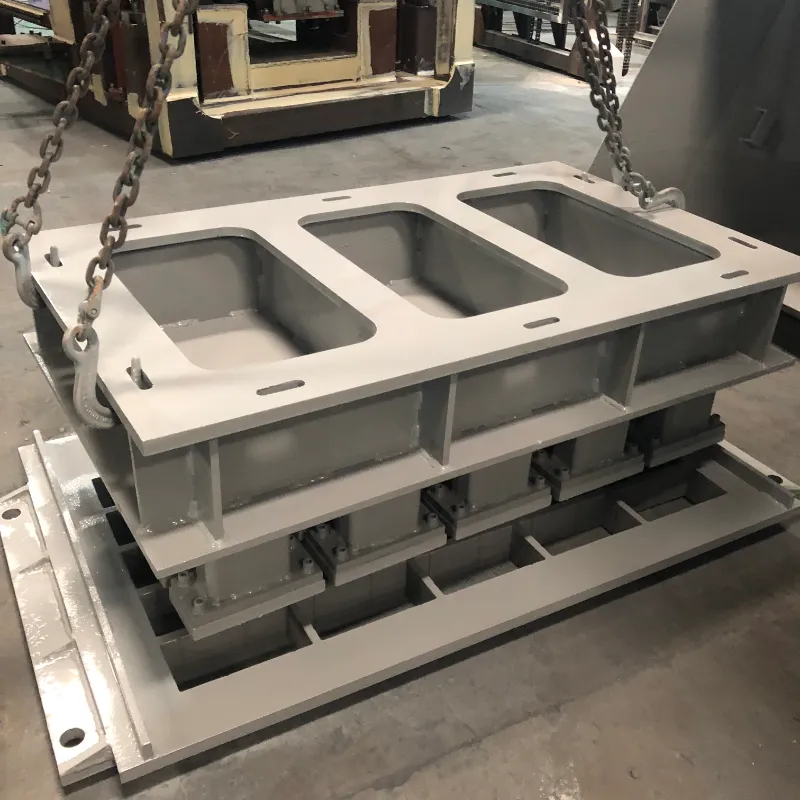
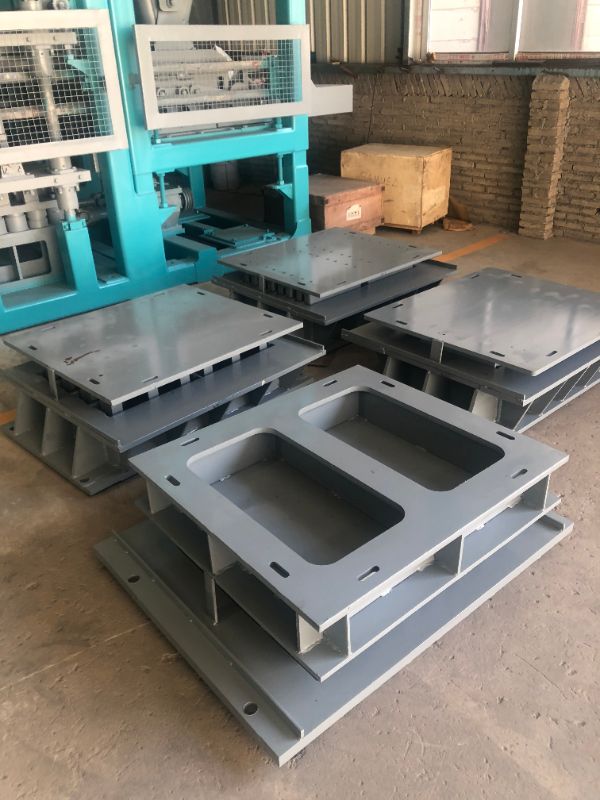
FORNIAMO SOLUZIONI COMPLETE PER I PRODUTTORI DI CALCESTRUZZO.
Per calcestruzzobloccareproduttori, la fase di sformatura è quella in cui la produttività e la qualità del prodotto stanno o diminuiscono. Quando il calcestruzzo si attacca, si crepa o le superfici risultano difettose durante la sformatura, i costi legati ai tempi di inattività, agli scarti e al prodotto scartato si accumulano rapidamente. Comprendere le cause profonde di questi problemi comuni e sapere come risolverli è essenziale per mantenere una linea di produzione efficiente.
Noi di Fujian Unik Mold Technology Co., Ltd. progettiamo stampi per calcestruzzo ad alte prestazioni dal 2010. Basandoci sulla nostra esperienza nel servire 28 mercati di esportazione, ecco una guida pratica alla risoluzione dei problemi di sformatura più frequenti.
L'adesione è uno dei problemi più comuni e frustranti nella produzione del calcestruzzo. Rallenta i cicli, danneggia sia lo stampo che il prodotto e può provocare l'arresto di una linea.
Possibili cause:
Applicazione di olio di rilascio insufficiente o irregolare
Distaccante di bassa qualità che non corrisponde al tipo di calcestruzzo
Usura della superficie della cavità che crea punti di attrito
Tempi di sformatura inadeguati: troppo presto o troppo tardi
Impasto di calcestruzzo rigido e poco lavorabile
Soluzioni:
Applicare uno strato sottile e uniforme di olio distaccante professionale su tutte le superfici della cavità
Rilucidare le cavità dello stampo per ripristinare una finitura superficiale liscia (UNIK consiglia Ra 1,6)
Mantenere un tempo di sformatura costante, idealmente 10-15 secondi dopo la vibrazione
Regola la miscela di calcestruzzo per migliorare la fluidità e ridurre la viscosità
I fori d'aria sulla superficie dei blocchi finiti sono più di una preoccupazione estetica: possono compromettere l'integrità strutturale.
Possibili cause:
Vibrazioni insufficienti che impediscono la fuoriuscita dell'aria intrappolata
Miscela di calcestruzzo eccessivamente viscosa che intrappola le bolle d'aria
Scarsa distribuzione dell'alimentazione, con sacche d'aria nella cavità
Utilizzo di agenti distaccanti a base oleosa che possono intrappolare l'aria sulla superficie dello stampo
Soluzioni:
Ricalibrare la frequenza di vibrazione sull'intervallo consigliato di 50–60 Hz
Migliorare la fluidità del calcestruzzo modificando il mix design o aggiungendo plastificanti
Garantire un'alimentazione uniforme e completa in tutte le cavità
Prendi in considerazione l'utilizzo di agenti distaccanti a base di acqua, che hanno dimostrato di produrre una migliore qualità della superficie rispetto alle alternative a base di olio
I blocchi crepati rappresentano una perdita diretta di materiale e manodopera.
Possibili cause:
La miscela è troppo secca e riduce la forza del verde
Tempo di stagionatura inadeguato prima della sformatura
Vibrazioni inadeguate: troppo basse o troppo elevate
Stress meccanico da incollaggio durante la sformatura
Sbalzi improvvisi di temperatura dopo la produzione
Soluzioni:
Aumentare il contenuto di acqua o aggiungere un plastificante alla miscela
Estendere il tempo di polimerizzazione a 24–48 ore prima di sformare
Regola la vibrazione sulla frequenza corretta per la dimensione e la forma specifica del blocco
Garantire una sformatura regolare e un'adeguata lubrificazione della cavità per evitare che si attacchino
Una finitura superficiale ruvida influisce sia sull'estetica che sulla vendibilità.
Possibili cause:
Superfici della cavità usurate o graffiate
Residui essiccati di cemento rimasti nello stampo dai cicli precedenti
Olio distaccante di scarsa qualità
Miscela di calcestruzzo troppo secca
Soluzioni:
Rilucidare le pareti della cavità per ripristinare la finitura superficiale liscia
Pulire lo stampo immediatamente dopo ogni turno per prevenire l'accumulo di cemento
Utilizzare un agente distaccante adeguato (evitare l'uso di diesel o altri sostituti)
Aumentare la proporzione di sabbia fine o regolare il rapporto acqua-cemento
I danni ai bordi e agli angoli dei blocchi sono spesso un segno di stress meccanico durante la sformatura.
Possibili cause:
Angoli della cavità usurati o danneggiati
Difficile sformatura a causa della miscela appiccicosa
Vibrazioni eccessive che causano fragilità del bordo
Polimerizzazione errata o asciugatura troppo rapida
Soluzioni:
Riparare o sostituire gli inserti con cavità danneggiati
Applicare l'olio distaccante in modo uniforme su tutte le superfici
Bilanciare le vibrazioni per evitare un'eccessiva compattazione
Mantenere le condizioni di polimerizzazione stabili e all'ombra
Micro-lacerazioni e scolorimento grigio possono apparire sulle superfici dei blocchi, in particolare nei prodotti premium dove l'aspetto conta.
Possibili cause:
Adesione tra il calcestruzzo e la superficie dello stampo durante la sformatura, detta "adesione a tampone"
Formazione di “bloom” su blocchi realizzati con cemento bianco
Soluzioni:
Ottimizzare i tempi di sformatura e l'applicazione del distaccante
Per i prodotti in cemento bianco, controllare attentamente le condizioni di stagionatura e la selezione dell'agente distaccante per prevenire la formazione di efflorescenze
Dimensioni del blocco incoerenti indicano un problema con la stabilità dello stampo o l'allineamento della macchina.
Possibili cause:
Deformazione del telaio dello stampo dovuta alla fatica dovuta alle vibrazioni a lungo termine
Bulloni allentati o inserti della cavità disallineati
Squilibrio delle vibrazioni della macchina
Alimentazione irregolare o miscela incoerente
Soluzioni:
Stringere tutti i bulloni utilizzando una chiave dinamometrica per garantire il corretto allineamento
Controllare i perni di allineamento e sostituire quelli usurati
Regolare i motori di vibrazione per l'equilibrio
Standardizzare l'alimentazione e mescolare la consistenza

Molti problemi di sformatura possono essere prevenuti attraverso una corretta progettazione dello stampo e la selezione dei materiali:
Angolo di sformo: una rastremazione adeguata sulle pareti della cavità è essenziale per una sformatura pulita. Senza di esso, i blocchi aderiranno indipendentemente dalla qualità dell'agente distaccante.
Raggio dell'angolo: gli angoli acuti di 90 gradi sono punti di stress in cui iniziano le fessurazioni. I design UNIK incorporano angoli raggiati di 3-5 mm per ridurre i danni ai bordi.
Finitura superficiale: una superficie lucida della cavità (Ra 1,6) riduce l'attrito e migliora le prestazioni di sformatura fino al 30%.
Trattamento termico: una corretta cementazione raggiunge una durezza superficiale di HRC58-62 mantenendo la tenacità del nucleo, riducendo l'usura che porta all'incollamento.
Grado di acciaio: l'utilizzo di materiali di alta qualità come 42CrMo o acciai per utensili garantisce che lo stampo mantenga la forma e la qualità della superficie per 80.000-100.000 cicli.
La maggior parte dei problemi di sformatura sono prevedibili e prevenibili. Identificando sistematicamente la causa principale, sia nella progettazione della miscela, nelle impostazioni delle vibrazioni, nell'applicazione dell'agente distaccante o nelle condizioni dello stampo, è possibile implementare soluzioni mirate che riducono gli sprechi e i tempi di fermo.
Uno stampo ben mantenuto può durare 80.000-100.000 cicli mantenendo una perfetta qualità della superficie del blocco e funzionando senza problemi su linee automatiche ad alta velocità. Con una corretta risoluzione dei problemi e una progettazione degli stampi ad alta precisione, puoi mantenere la tua linea di produzione in funzione in modo efficiente con tassi di difetti inferiori e interruzioni minime.